




Ультразвуковой сварочный аппарат
Этот продукт подходит для сварки положительным электродом ячеек 4680 и 4695.
Ультразвуковой моментный сварочный аппарат для ячеек 4680
Спецификация
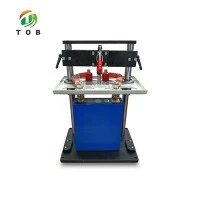
Этот ультразвуковой сварочный аппарат подходит для сварки положительным электродом ячеек 4680 и 4695. Используя ряд запатентованных комбинированных устройств и систему обмена энергией кручения, это своего рода активная сварочная форма с интеграцией набухающих тканей при кручении.
Обзор принципа:
Преобразователь преобразует электрическую энергию в механическую энергию соответствующей частоты и подает ее на поверхность свариваемого металлического листа, так что соединение металлического листа мгновенно выделяет тепло, а затем активирует молекулы в металлической решетке, так что молекулы в стыке металлического листа проникают друг в друга и свариваются.
Описание оборудования (включая операционную или технологическую схему)
Процесс:ручная (автоматическая) подача - ультразвуковая сварка (ячейка с фиксированной оснасткой) - ручная (автоматическая) вырубка. (может управляться автоматическим проводом). Такт: 3-5 секунд/кусок.
|
Нет |
Элемент |
Указать |
|
1 |
Подложка (толщина) |
Толщина токосъемника составляет 0.2-0.4 мм алюминиевой полосы (1060Al), а толщина алюминия составляет 2-4 мм (1060Al) в натуральном выражении. |
|
2 |
Эталонный образец сварки и режим сварки |
Контрольный образец сварки
|
|
3 |
Конструкция сварочной головки |
Конструкция зонда. Диаметр сварочной иглы составляет 4,0-4,50 мм, а длина сварочной иглы составляет 85 мм. |
|
4 |
Параметр сварки |
(1) Время сварки: в пределах 0.1-0.8 с (настраиваемая программа 0-60 с). (2) Давление сварки: в пределах 0.1 ~ 0.6 МПа. (3) Резонансная частота: 20 кГц ± 200 Гц. |
|
5 |
Ход головы |
Это зависит от дизайна |
|
6 |
Параметр частоты электроэнергии |
(1) Максимальная входная мощность: 3000 ВА. (2) Ультразвуковая частота: 20 кГц ± 200 Гц. (Автоматическое отслеживание). (3) Амплитуда регулируется. (4) Режим сварки: режим времени, режим энергии, режим глубины. |
|
7 |
Режим управления оборудованием |
(1) Режим управления ручным двигателем: двойная задержка кнопки 1-3S управления запуском. (2) Поддержка производственной линии для управления сигналом линии ввода-вывода. |
|
8 |
Способность к сварке и приемочная спецификация |
(1) Отсутствие виртуальной сварки, сквозная сварка, утечка, хороший эффект сварки, проплавление слоя за слоем. (2) Квалифицированный уровень сварки: 99,7%. Коэффициент первого прохождения составляет 99,7 процента. Пользователь должен убедиться, что продукты, процессы и материалы соответствуют требованиям, что операторы прошли профессиональную подготовку у поставщика, а заказчик еженедельно обслуживает оборудование. (3) С точки зрения технологии эффект сварки соответствует требованиям производителя, а производственная мощность является основным показателем измерения. (4) Оператор должен проверять сварку каждый день более точной работы, когда отдел качества утверждает перед массовым производством. (5) Ультразвуковой износ полюса вверх и вниз и вязкостное производство не входят в область неисправности. |
|
9 |
Расчетный срок службы оборудования |
(6) Общая конструкция: ультразвуковой генератор, система ультразвуковых преобразователей, ультразвуковая акустическая стойка вверх и вниз, пневматические компоненты, рама, верстак и т. д.; (Ручная модель с верстаком, работа на производственной линии не имеет верстака). (7) Расчетный срок службы оборудования определяется договором купли-продажи. |
|
10 |
Ссылка на модель |
(1) Размер генератора сварочного аппарата (длина х ширина х высота): (конкретные размеры установки прилагаются чертежи) (2) Размер головки сварочного аппарата (вверху: длина x ширина x высота): (Конкретный размер установки указан на чертеже) |
|
11 |
В этом разделе описывается система |
I. Внедрение цифрового интеллектуального генератора: (1) Характеристики цепи зарезервированы для интерфейса загрузки MES (с использованием интерфейса связи 485/TCp). (2) режим сварки, временной режим, энергетический режим, непрерывный режим и режим глубины. (3) Система защиты (4) Пользователям удобно считывать данные, чтобы сохранять несколько параметров процесса сварки и вызывать их напрямую при необходимости. II. головка специальной стальной конструкции: (1) Точное и стабильное оборудование, оснащенное оптической защитой от обнаружения глаз. (2) Оснащен встроенной системой охлаждения. Прецизионная направляющая стальная конструкция, сопротивление крутящему моменту обеспечивают быстрое и стабильное движение. III. Ультразвуковой и низкий акустический полюс (сварочная головка), строго отобранная импортная быстрорежущая сталь, износостойкость, высокая термостойкость, хорошая ударная вязкость, высокая механическая жесткость, небольшая деформация после термообработки, поэтому постоянство выходной частоты ультразвука высокое. |

|
Наименование товара |
Модель |
|
Ультразвуковой генератор |
20 кГц |
|
Ультразвуковая головка |
20 кГц |
|
Ультразвуковой зонд |
Φ4.5-85 мм |
|
Сотовый инструмент |
Нестандартная настройка |
Структура оборудования:Аппарат для сварки металлов в основном состоит из ультразвукового генератора, преобразователя, акустической стойки вверх и вниз, пневматических компонентов, рамы и так далее.
Требования к среде установки и вспомогательные средства
1. Требования к питанию: однофазное питание 220В/60Гц, розетка 16А, кабель 3мм2, хорошее заземление.
2. Источник входного воздуха: сухой чистый сжатый воздух под давлением 0.6 МПа, интерфейс воздушной трубы φ8 мм, расход газа: 0.6 куб. м/ч.
3. Требования к окружающей среде: влажность менее 48 процентов, а температура менее 45 градусов по Цельсию.
Дисплей продукта


Наш сертификат
Больше сертификатовПатентный сертификат

ИСО 9001

Сертификат СЕ

Связаться с нами

Электронная почта:tob.amy@tobmachine.com

Телефон:плюс 86-18120715609
горячая этикетка : ультразвуковая сварочная машина, поставщики, производители, завод, цена
Предыдущая статья
Ультразвуковой аппарат точечной сварки мощностью 5000 ВтСледующая статья
Ультразвуковой сварочный аппарат мощностью 800 ВтВам также может понравиться


Отправить запрос